






Profile i konstrukcje stalowe
Dostawy profili na etapy. Jak połączyć harmonogram, pakowanie i montaż?
W skrócie
Dobrze przygotowane profile zimnogięte mogą czekać na swoją kolej bez blokowania budowy. Źle zaplanowana dostawa powoduje odwrotny efekt. Potrzebne części leżą pod innymi paczkami, akcesoria są w osobnym transporcie, a sprzęt musi wracać do rozładunku. Warto połączyć harmonogram produkcji z rzeczywistą kolejnością montażu. Dotyczy to zetowników, ceowników, sigm i omeg, nawet jeśli ich łączna masa wydaje się niewielka. Etapy powinny odpowiadać obszarom, które można sensownie wykonać. Nie zawsze będzie to podział wyłącznie na dach i ściany. Czasem ważniejsza jest kolejność osi lub sektorów hali. Do każdego etapu trzeba przypisać profile i akcesoria. Sama dostawa części głównych nie wystarczy, jeśli brakuje elementów stabilizujących lub łączników.
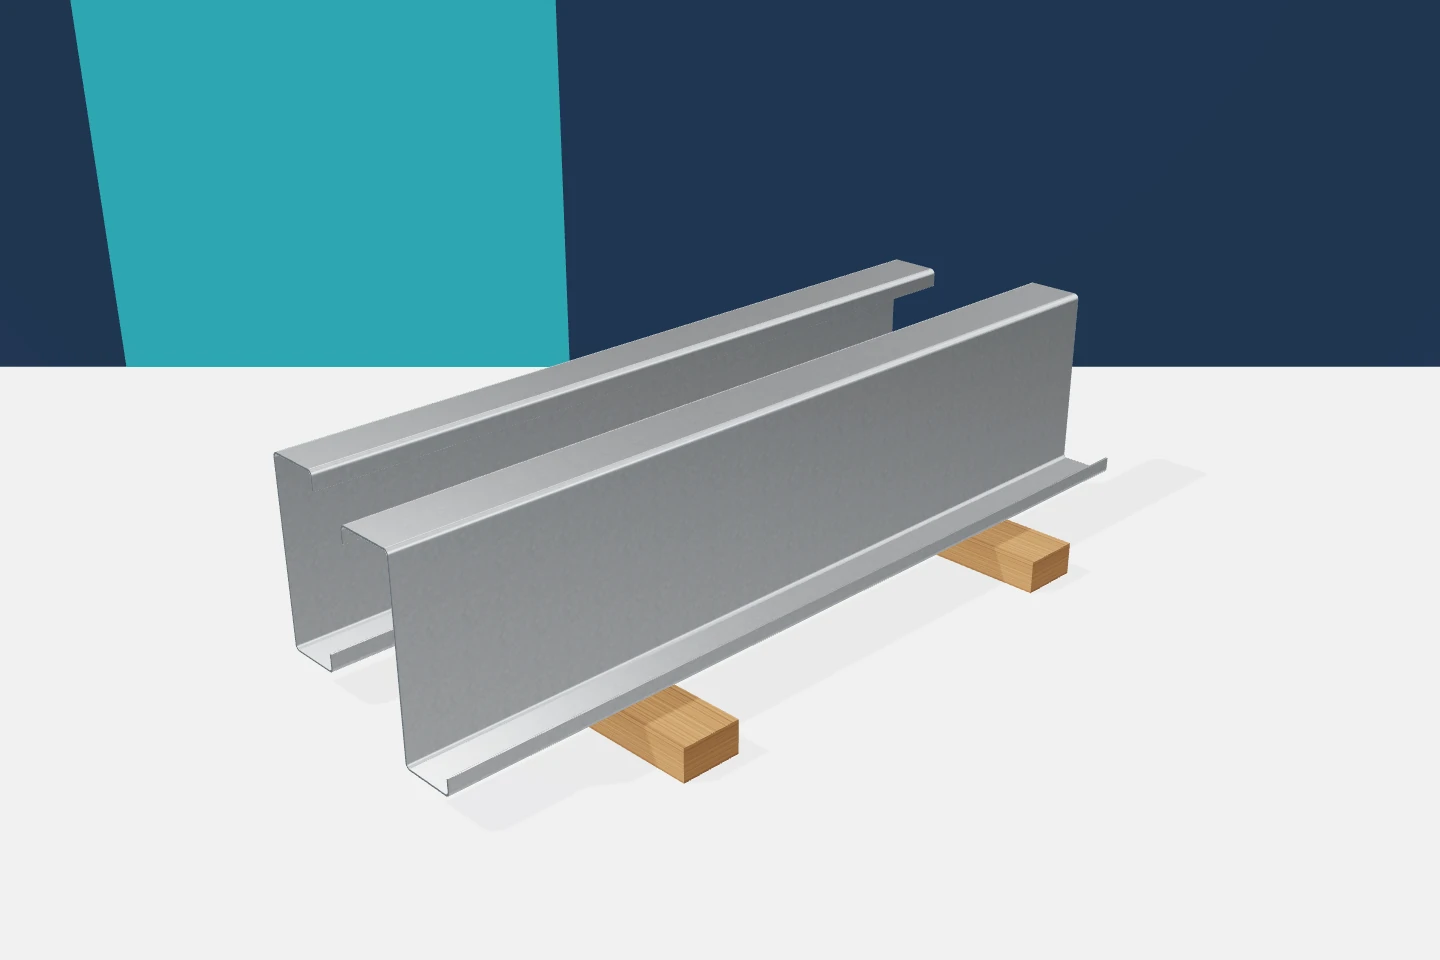
Podział dostawy zaczyna się od planu konstrukcji
Warto również sprawdzić zależności między pracami. Montaż jednej strefy może wymagać wcześniejszego wykonania sąsiedniego stężenia. Nie należy dzielić materiału w sposób, który pozostawia niekompletny układ. Profile ocynkowane mogą być przygotowane w wielu partiach, ale ich podział musi uwzględniać konstrukcję. Harmonogram handlowy powinien wynikać z planu robót, a nie odwrotnie.
Terminy mierzy się gotowością do montażu
Data przyjazdu samochodu nie jest jedynym istotnym terminem. Potrzebne są zatwierdzone rysunki, gotowe podpory i dostęp do placu. Jeśli któryś z tych warunków nie jest spełniony, materiał będzie czekał. Warto przewidzieć czas na odbiór oraz wyjaśnienie ewentualnych niezgodności. Plan bez takiego marginesu jest wrażliwy na drobne opóźnienia.
Nie należy natomiast traktować dużego zapasu magazynowego jako rozwiązania wszystkich problemów. Długie składowanie wymaga miejsca i właściwych warunków. Profile zimnogięte mogą ulec zawilgoceniu lub uszkodzeniu podczas kolejnych przemieszczeń. Decyzja o wcześniejszej dostawie powinna uwzględniać rzeczywiste możliwości budowy. Czasami lepsze są mniejsze, kompletne partie.
Pakiet powinien być czytelny bez rozbierania
Opis paczki warto powiązać z etapem, osią lub grupą elementów. Powinien pozwalać rozpoznać zawartość przed rozładunkiem. Ważna jest liczba części, ich oznaczenia i masa pakietu, jeśli jest potrzebna do doboru sprzętu. Informacje muszą pozostać czytelne mimo warunków transportu. Nie należy liczyć, że wykonawca odtworzy wszystko z jednego zbiorczego dokumentu.
Warto unikać mieszania elementów z odległych etapów, jeśli później wymaga to wielokrotnego otwierania paczki. Zetowniki skrajne i wewnętrzne można grupować w sposób wspierający kolejność montażu. Ceowniki przy otworach powinny zachować powiązanie z odpowiednią ścianą. Omegi oraz krótkie detale łatwo przeoczyć, dlatego ich identyfikacja jest równie ważna.
Rozładunek planuje się według długości i miejsca
Sprzęt musi odpowiadać nie tylko masie, ale też długości oraz podatności ładunku. Niewłaściwe podjęcie może zdeformować cienkie profile. Trzeba przewidzieć odpowiednie zawiesia lub sposób użycia wózka. Ważny jest dojazd i dostęp do paczek. Zmiana kolejności rozładunku może być trudna, jeśli samochód został załadowany bez uwzględnienia placu.
Profile ocynkowane powinny trafić na przygotowane podparcia. Nie należy odkładać ich tymczasowo w błoto tylko dlatego, że docelowe miejsce jest zajęte. Taki dodatkowy etap zwiększa liczbę operacji i ryzyko uszkodzenia. Warto wcześniej uzgodnić położenie stref składowania z innymi wykonawcami. Logistyka stali wpływa na organizację całej budowy.
Długości produkcyjne wpływają na pracę brygady
Elementy cięte i otworowane według projektu mogą ograniczyć obróbkę na miejscu. Warunkiem są poprawne wymiary. Warto ustalić, które części przyjadą gotowe, a które wymagają dalszego przygotowania. Te drugie potrzebują miejsca, narzędzi i kontroli wykonania. Zakres obróbki powinien być widoczny w harmonogramie oraz wycenie.
Nie należy skracać profili tylko po to, aby ułatwić transport, bez sprawdzenia nowych połączeń. Podział płatwi lub rygla zmienia rozwiązanie konstrukcyjne. Zetowniki, ceowniki i sigma mają różne możliwości łączenia. Każdy dodatkowy węzeł oznacza materiał i pracę. Oszczędność logistyczna powinna zostać zestawiona z tymi konsekwencjami przed zamówieniem.
Zmiany wymagają aktualizacji wszystkich partii
Jeśli w trakcie realizacji zmienia się geometria lub otworowanie, należy sprawdzić wpływ na materiał już wyprodukowany. Ważne jest, która rewizja dotyczy danej dostawy. Nie można pozostawić w obiegu kilku nieoznaczonych wersji zestawienia. Prowadzi to do pomyłek przy kompletacji i montażu. Jednoznaczna identyfikacja pomaga zachować kontrolę nad zmianą.
Dotyczy to również akcesoriów. Nowy profil może wymagać innych nakładek, śrub lub blach podporowych. Aktualizacja samej pozycji głównej jest niewystarczająca. Profile zimnogięte tworzą układ powiązanych części. Plan dostaw powinien obejmować komplet potrzebny do wykonania aktualnego rozwiązania, a nie mieszaninę kolejnych wersji projektu.
Koszt dostawy warto ocenić razem z kosztem obsługi
Jedna duża dostawa może obniżyć koszt przewozu, ale zwiększyć potrzeby magazynowe. Kilka mniejszych może ułatwić montaż, lecz wymagać większej liczby rozładunków. Nie ma jednego wariantu najlepszego dla każdej budowy. Trzeba policzyć transport, sprzęt, miejsce i pracę ludzi. Warto uwzględnić także ryzyko uszkodzenia podczas przekładania materiału.
Profile ocynkowane Z, C, sigma i omega pozwalają przygotować powtarzalne części do sprawnego składania. Dobry harmonogram wykorzystuje tę cechę. Materiał przyjeżdża wtedy, gdy jest potrzebny, w partii możliwej do wykonania i z kompletem akcesoriów. Tak zorganizowane profile zimnogięte wspierają tempo budowy. Nie stają się kolejnym zadaniem do uporządkowania po dostawie.
7 oddziałów. Materiały blisko Ciebie.

Otrzymaj bezpłatną wycenę
Materiały do Twojego projektu
Warto też przeczytać…
Na budowie pojawia się propozycja zamiany profilu. Powód bywa praktyczny: termin dostawy, brak konkretnej grubości lub kolizja z innym elementem. Sama zmiana…
Montaż płatwi Z zaczyna się przed podniesieniem pierwszego profilu. Trzeba znać kolejność elementów, kierunek ich ustawienia i plan połączeń. Dobrze przygotowane zetowniki…
Profil może przyjechać na budowę w dobrym stanie i ulec uszkodzeniu, zanim trafi do konstrukcji. Częstą przyczyną jest źle przygotowane składowanie. Wilgoć,…
Sigma ma bardziej złożony środnik niż zwykły profil C. Wykonawca musi więc zwrócić uwagę na rzeczywiste płaszczyzny styku i położenie otworów. Dokładność…
Dach dwuspadowy ma dwie połacie połączone kalenicą. Prosty kształt ułatwia uporządkowanie pokrycia i ogranicza liczbę skomplikowanych połączeń. Nie oznacza jednak jednej konstrukcji…
W Polsce nie istnieje jeden uniwersalny przekrój krokwi odpowiedni dla każdego domu. O doborze decydują długość elementu, rozstaw, sposób podparcia, klasa drewna…
Płatwie dachowe pełnią funkcję elementów nośnych biegnących wzdłuż dachu: w więźbie drewnianej podpierają krokwie, a w konstrukcji stalowej często stanowią bezpośrednie podparcie…
W polu dachu lub ściany wiele elementów powtarza się regularnie. Przy okapie i narożach ten rytm się zmienia. Spotykają się płatwie, rygle,…